 EN


Tijekom rutinskog testa porasta temperature, razvodna ploča od 2000 A nije uspjela jer je njena glavna sabirnica dosegla 112 K iznad temperature okoline - 7 K iznad granice. ...
View More +
 +86-180 3625 3000

Vodič za izradu sabirnica: koraci procesa, materijali i kontrola kvalitete
U 15 sati. u najtoplijem poslijepodnevu u godini, razvodna ploča od 4000 A u obalnom postrojenju radi po treći put tog tjedna. Dizajn je bio ispravan i prekidač je ispitan u redu. Pravi krivac: spoj s vijcima na glavnoj šipki koji je probušen, ostavljen s uzdignutim rubom i svejedno zategnut. Čip je zatrpao veći dio kontaktnog područja, otpor je puzao prema gore, a svaki dnevni ciklus zagrijavanja gurao je zglob bliže kvaru.
Ova se priča ponavlja u cijeloj industriji jer izrada sabirnica — rezanje, bušenje, savijanje, oplata, izoliranje i testiranje — to je mjesto gdje zvučni električni dizajn ili preživi ili se tiho raspadne. Zaključak dolazi na prvom mjestu: izbor materijala i kvaliteta spoja određuju radni vijek sustava sabirnica mnogo više od svega što je otisnuto na njegovoj natpisnoj pločici. Upute u nastavku pokrivaju korake izrade jezgre, odluku bakar u odnosu na aluminij, kako su cjevaste sabirnice izolirane, testove koji zapravo predviđaju rad na terenu i što bi kupci trebali provjeriti prije potpisivanja narudžbenice.
Što proizvodnja sabirnica zapravo pokriva
Proizvodnja pretvara neobrađene vodiče - obično elektrolitičku bakrenu šipku ili ekstrudirane cijevi od aluminijske legure - u gotove nosače struje spremne za ugradnju. Obuhvaća tri prilično različita tijeka rada:
- Izrada ravne šipke: rezanje, probijanje, savijanje i oblaganje pravokutnih šipki za razvodne ploče, panelne ploče i razvodne sklopove.
- Izrada cjevastih sabirnica: rezanje krute aluminijske ili bakrene cijevi na određenu duljinu, zavarivanje krajnjih spojeva i spojeva, te postavljanje izolatora stupova i nosača za pričvršćivanje — standard za visokonaponske trafostanice, gdje se cijev proteže između čeličnih konstrukcija.
- Sklop sabirnice: smještaj izoliranih vodiča unutar kompaktnog kućišta za distribuciju srednjeg i niskog napona, uključujući sustave visoke gustoće za komercijalne i industrijske zgrade.
Koraci se preklapaju, ali tolerancije, alati i načini kvarova ne. Radionica koja proizvodi izvrsne panelne šipke nije automatski kvalificirana za zavarivanje cijevi trafostanice ili lijevanu izolaciju pod vakuumom, zbog čega svaka sposobnost zaslužuje posebnu pozornost kada ocjenjujete dobavljače.
Koraci izrade jezgre, redom
Bez obzira na vrstu proizvoda, disciplinirane trgovine slijede isti slijed od šest faza:
- Izbor i priprema materijala — provjerite stupanj legure i temperaturu prema certifikatima glodalice, zatim izravnajte i očistite materijal prije početka rezanja.
- Rezanje i dimenzioniranje — šišanje, pila ili CNC rezanje na duljinu s kvadratnim površinama; ta lica kasnije postaju dio zglobne površine.
- Probijanje i bušenje — CNC probijanje obično drži položaje rupa unutar ±0,1–0,2 mm, a položaj rupa izravno određuje koliko kontaktne površine dobiva svaki vijčani spoj.
- Savijanje i oblikovanje — unutarnji radijus savijanja mora biti najmanje jednak debljini šipke za bakar; aluminij zahtijeva izdašnije radijuse i pozornost na smjer zrna, inače će vanjska strana popucati.
- Površinska obrada — odmastiti i deoksidirati, pokasitriti ili posrebriti površine spojeva ili primijeniti potpunu izolaciju na visokonaponskim proizvodima.
- Pregled i ispitivanje — dimenzionalne provjere, mjerači otvora, uzorkovanje prionjivosti oplate i električno ispitivanje izoliranih proizvoda prije otpreme.
Izbor površine zaslužuje vlastitu odluku, jer mijenja troškove u odnosu na stabilnost spoja:
| Liječenje | Što pruža | Tipična uporaba | Oprez |
|---|---|---|---|
| Golo (očišćeno, deoksidirano) | Najniži trošak; oslanja se na visok pritisak stezanja | Suhi unutarnji razvodni uređaji | Oksidacija s vremenom povećava otpor zglobova |
| Pokositrenje | Usporava oksidaciju; oprašta za vijčane spojeve | Opća distribucija električne energije, vlažna unutarnja mjesta | Mekša površina; kontrolirajte moment i izbjegavajte prekomjernu kompresiju |
| Posrebrenje | Najmanji kontaktni otpor; podnosi više temperature | Spojevi jake struje, česta promjena opterećenja | Viši trošak; ogrebotine otkrivaju osnovni metal |
| Lijevanje epoksidnom smolom | Puni dielektrični sloj; omogućuje kompaktne rasporede | Cjevaste sabirnice klase 35 kV | Kontrola šupljina i kvaliteta stvrdnjavanja su kritični |
Savijanje generira najviše prerade u tipičnoj proizvodnji. Šipka prečvrsto savijena ili preko kotrljajućeg zrna može izgledati besprijekorno i još uvijek imati mikropukotine koje rastu tijekom desetljeća toplinskog ciklusa. Stavite zahtjeve radijusa i zrnatosti na crtež, a ne u memoriju operatera.
Bakar ili aluminij? Posljedice izrade
Što se tiče vodljivosti volumena, bakar pobjeđuje: oko 100% IACS naspram otprilike 61% za aluminij. Ali bakar je također oko 3,3 puta gušći, a to potpuno mijenja aritmetiku. Za prijenos iste struje, aluminijska šipka treba otprilike 1,6 puta veći poprečni presjek — ali još uvijek teži gotovo upola manje i košta manje po amperu.
Električna vodljivost po volumenu (% IACS)
Aluminij provodi ~61% kao i bakar po volumenu, ali teži ~70% manje — razlog zbog kojeg dominira u cjevastim instalacijama velikog raspona.
Težina objašnjava zašto su krute cjevaste sabirnice u trafostanicama gotovo uvijek od aluminijske legure: svaki dodatni kilogram na velikom rasponu množi se u veće nosače, temelje i troškove instalacije. Kompozicije magnezija i aluminija dodaju snagu koju zahtijevaju veliki vanjski rasponi i sile kratkog spoja.
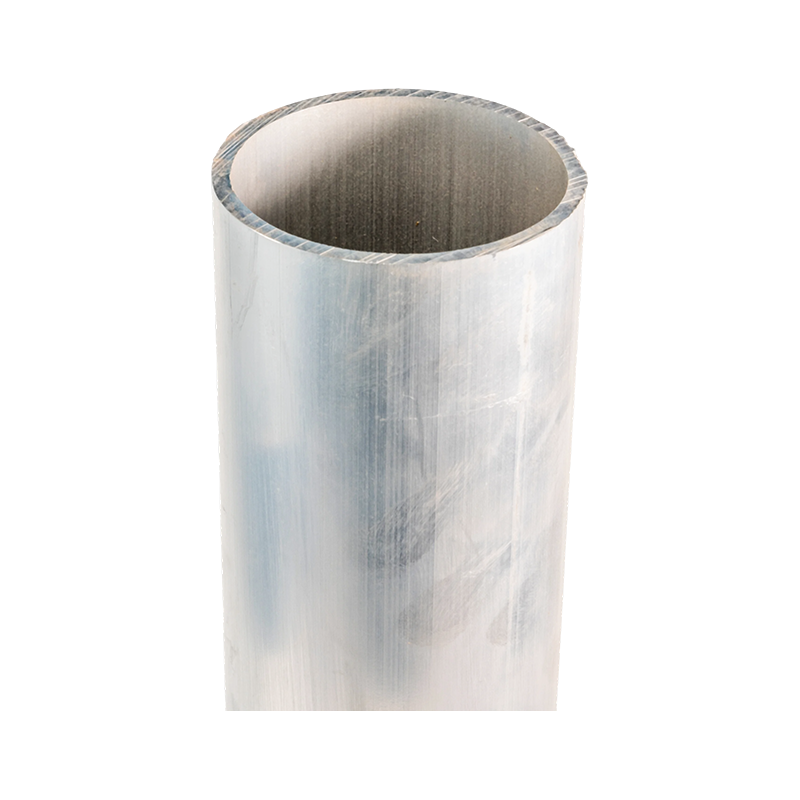 Cjevasta sabirnica od ultravisokog napona od legure magnezija i aluminija Dostupan u legurama 6063G, LF21Y, 6R05 i 2A14 za sustave od 220 kV do 1000 kV, ovaj bešavni cjevasti vodič kombinira malu težinu i čvrstoću legure koju zahtijevaju veliki rasponi trafostanica na otvorenom i sile kratkog spoja. Pogledajte proizvod →
Izrada prati materijal. Aluminij se ponovno oksidira u roku od nekoliko minuta nakon čišćenja, tako da se spojne površine moraju deoksidirati i odmah sastaviti. Opružni povrat nakon savijanja je veći, polumjeri savijanja veći, a zavarivanje zahtijeva postupke kvalificirane za specifičnu leguru - generičke navike bakarskih radionica slabo se prenose.
Izolacija: gdje cjevaste sabirnice zaslužuju svoju zaštitu
Na cjevastim sabirnicama srednjeg i visokog napona, goli vodič je samo pola proizvoda. Izolacijski sustav postavlja puzne staze, fazne razmake, ponašanje djelomičnog pražnjenja i koliko kompaktnost instalacije može biti. Glavni pravci su termoskupljajuće čahure na osnovnom kraju; ekstrudirana EPDM ili silikonska guma; PTFE za visoke temperature i kemijski agresivna okruženja; i odljev od epoksidne smole za više naponske razrede.
Lijevanje je mjesto gdje se disciplina izrade najjasnije pokazuje. Pod vakuumskim lijevanjem, zrak i hlapljive tvari se ekstrahiraju prije nego se smola stvrdne, ne ostavljajući šupljine za djelomično pražnjenje. Izolirana šipka bez te kontrole može proći tvornički test otpornosti i još uvijek prerano ostariti u radu - jedan od razloga zašto se proizvodi klase 35 kV rutinski provjeravaju mjerenjem djelomičnog pražnjenja.
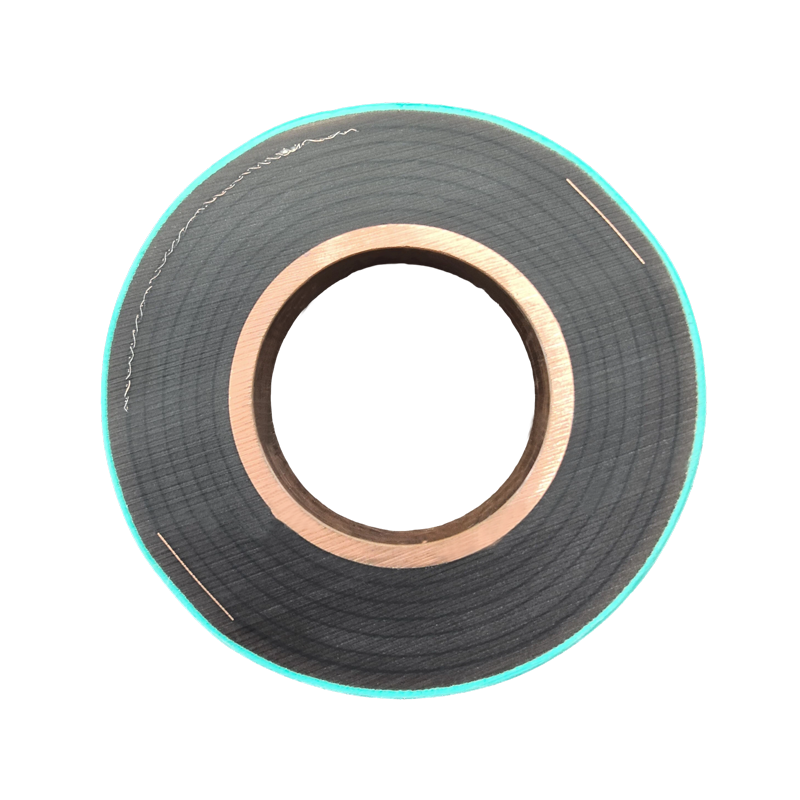 Cjevasta sabirnica od lijevanja epoksidnom smolom Vakuumski lijevana u jednom bešavnom kalupu od bakra bez kisika, ova šipka otporna na plamen od 35 kV klase eliminira izolacijska sučelja i šupljine, podržava zaštitu od djelomičnog pražnjenja i radni vijek duži od 30 godina. Pogledajte proizvod →
Kontrola kvalitete koja predviđa učinak na terenu
Tri testne obitelji odvajaju rigoroznog proizvođača od optimističnog:
- Ispitivanje porasta temperature. Prema IEC 61439-1, sklop radi nazivnom strujom dok se temperature ne stabiliziraju, s golim bakrenim sabirnicama ograničenim na porast od 105 K iznad temperature okoline. Budući da zagrijavanje u otpornim spojevima varira otprilike s kvadratom struje, čak se i skromni dodatni otpor spoja brzo pojavi pri nazivnom opterećenju.
- Provjere spojeva i oplate. Mjerači položaja rupa, provjera zakretnog momenta i uzorkovanje adhezije ploče hvataju nedostatke koji kasnije postaju žarišta.
- Ispitivanja izolacije. Otpornost na strujnu frekvenciju plus mjerenje djelomičnog pražnjenja, posebno za lijevane i ekstrudirane sustave.
Porast temperature u odnosu na struju opterećenja (otpornički model)
Skala porasta s kvadratom struje: pri 125% nazivnog opterećenja, ista fizika spoja proizvodi otprilike 56% više zagrijavanja.
Uobičajeni nedostaci i kako ih trgovine rano uočavaju
Većina prerada u proizvodnji sabirnica vodi do kratkog popisa ponavljajućih uzroka. Proporcije u nastavku više su ilustrativne nego statističke, ali iskusni voditelji proizvodnje prepoznat će oblik grafikona:
Tipični pokretači prerade proizvodnje (ilustrativno)
Neravnine i oštri rubovi — 30% Pukotine na savijanju — 25% Neusklađenost rupa — 20% Defekti oplata — 15% Izolacijske šupljine — 10%
- Neravnine i oštri rubovi nakon rezanja ili probijanja — popravljeno tako što je skidanje srha postalo obavezan, odobreni korak, a ne neobavezan.
- Pukotine nakon savijanja — spriječeno poštivanjem minimalnih radijusa savijanja i savijanjem prema kotrljajućem zrnu gdje to dizajn dopušta.
- Neusklađenost rupa — kontrolirano CNC probijanjem i mjeračima kretanja/nekretanja umjesto ručnog rasporeda.
- Plating delamination — uhvaćeno uzorkovanjem adhezije na svakoj seriji, ne samo na prvom artiklu.
- Izolacijske šupljine — eliminira vakuumskim lijevanjem i rutinskim ispitivanjem djelomičnog pražnjenja.
Što bi kupci trebali provjeriti prije naručivanja
Kada ocjenjujete proizvođača, zamijenite generička pitanja konkretnim:
- Mogu li dostaviti certifikate tvornice koji povezuju svaku seriju s navedenim stupnjem legure i stanjem?
- Vrše li se rezanje, probijanje, savijanje, zavarivanje i izolacija unutar tvrtke ili podugovaraju nepoznate treće strane?
- Za cjevaste proizvode: koji su postupci zavarivanja i dizajni spojeva kvalificirani i mogu li prikazati zapise o ispitivanju?
- Za izolirane proizvode: izvodi li se lijevanje pod vakuumom i provode li rutinska ispitivanja djelomičnog pražnjenja?
- Na koja će se dopuštena odstupanja u pogledu položaja rupa, ravnosti i završne duljine obvezati — pismeno?
Izbor izolacije pripada istom razgovoru. PTFE je stabilan na visokim temperaturama i kemijski agresivnim okruženjima gdje gumeni sustavi brže stare, dok vakuumski lijevani epoksid odgovara klasama visokog napona i kompaktnim trafostanicama.
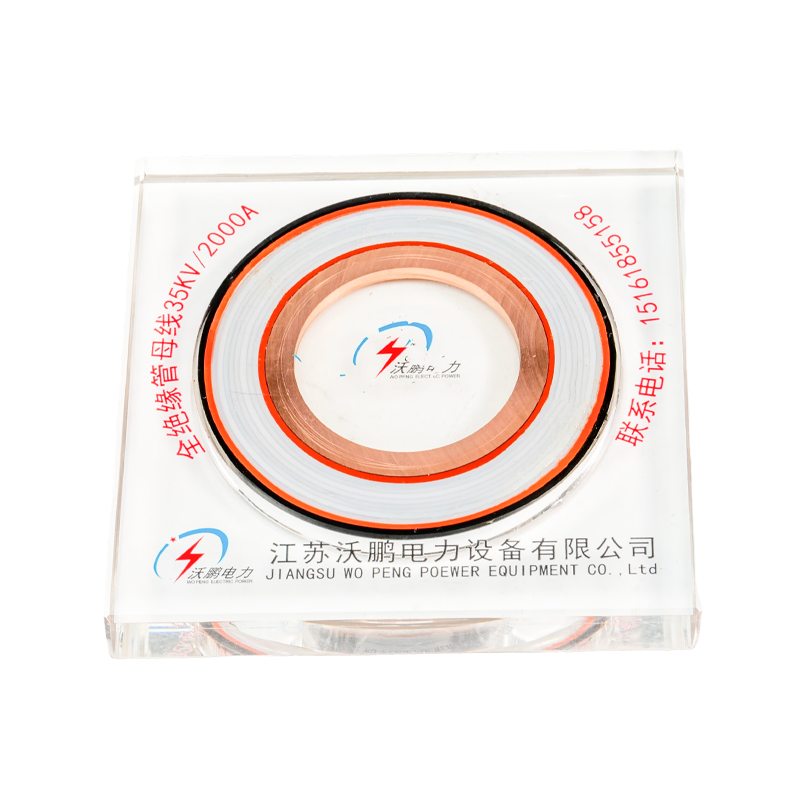 PTFE cjevasta sabirnica S namotajem PTFE filma, višestrukim kapacitivnim zaslonima i radnim rasponom od -60°C do 250°C plus zaštitom IP68, ova izolirana šipka odgovara visokotemperaturnim, kemijski agresivnim i kompaktnim instalacijama podstanica. Pogledajte proizvod →
Logika odabira ponavlja se za različite vrste vodiča. Prije zaključavanja specifikacija, vrijedi pročitati namjenski vodič kako odabrati pravu cjevastu sabirnicu od aluminijske legure , zatim odnošenje užeg popisa zahtjeva proizvođaču, a ne obrnuto.
Često postavljana pitanja
Koju toleranciju proizvođač realno može zadržati na položajima rupa?
CNC probijanje obično drži ±0,1–0,2 mm na središtima rupa; ručno bušenje iz iscrtanih linija može se kretati prema ±0,5 mm ili gore. Za vijčane spojeve, dosljednost između spojnih šipki važnija je od apsolutnog broja, pa se raspitajte kako u trgovini spajaju spojene dijelove.
Mogu li aluminijske sabirnice posvuda zamijeniti bakar?
Ne. Aluminij pobjeđuje na težini i cijeni po amperu u otvorenim stazama i velikim rasponima, ali bakar i dalje ima smisla tamo gdje je malo prostora, brojni spojevi ili je okolna infrastruktura bakrena. Veze aluminij-bakar zahtijevaju namjeran prijelazni dizajn i hardver.
Kako se izrada cjevastih sabirnica razlikuje od rada s ravnim šipkama?
Cijev dodaje ekstruziju ili izvlačenje, kvadratno rezanje na duljinu, zavarivanje spojeva i krajnjih priključaka te mehanički dizajn za rasponsko opterećenje i sile kratkog spoja. Izolatori stupova i nosači za pričvršćivanje dio su sustava, a ne dodaci naknadno pričvršćeni vijcima.
Što treba sadržavati ponuda za izradu?
Najmanje: legura i stanje, tolerancije dimenzija, izolacijska klasa i postupak, izvješća o ispitivanju isporučena uz pošiljku i pakiranje dizajnirano za duge krute dijelove. Ako dobavljač oklijeva to staviti u pisanom obliku, tretirajte to kao podatke. Za sustav cjevastih sabirnica koji odgovara vašem naponu, rasponu i okolini, možete zatražite pregled specifikacije i usporedite odgovore jedan pored drugog.
Vijesti
-
-
U 15 sati. u najtoplijem poslijepodnevu u godini, razvodna ploča od 4000 A u obalnom postrojenju radi po treći put tog tjedna. Dizajn je bio ispravan i prekidač je ispita...
View More + -
Pitajte dva kataloga što može nositi aluminijska šipka od 100 × 10 mm i možda ćete dobiti dva različita odgovora — 800 A iz jednog, 965 A iz drugog. I jedno i drugo mogu biti...
View More + -
Pitanje ampaciteta također je pitanje temperature Bakrena sabirnica od 100 x 10 mm može izgledati kao siguran izbor za razvodnu ploču od 1000 A sve dok se ne ugr...
View More + -
Izolatori sabirnica rijetko privlače pozornost tijekom rutinskog rada, sve dok flashover ne sruši dio sklopnog uređaja ili napuknuti nosač ne dopusti sabirnici da popusti. Iz...
View More +


Mobilni
KATEGORIJA
Proizvodi
Kontaktirajte nas
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu Province, Kina
Autorska prava © Jiangsu Wopeng Power Technology Co., Ltd.
Sva prava pridržana.
 Proizvođač izoliranih sabirnica po narudžbi
Tvornica sustava cjevastih sabirnica